
Просмотры: 0 Автор: Редактор сайта Время публикации: 9 июля 2026 г. Происхождение: Сайт


Архитектурные решения по облицовке определяют долгосрочную структурную целостность, эстетическую долговечность и затраты на техническое обслуживание фасада здания. Выбор неправильной обработки поверхности алюминиевой композитной панели (ACP) или алюминиевого композитного материала (ACM) приводит к преждевременному мелению, разрушению под воздействием ультрафиолета, несоответствию цвета от партии к партии или выходу из строя в суровых условиях окружающей среды. Эти сбои приводят к обширным восстановительным работам и задержкам проекта. Оценка фундаментальных различий между электрохимической интеграцией анодированных покрытий и поверхностной адгезией окрашенных покрытий необходима для соответствия характеристик материала конкретным требованиям проекта. Понимание того, как Композитные панели из анодированного алюминия по сравнению с традиционными окрашенными вариантами гарантируют, что ваш фасад выдержит воздействие окружающей среды и ежедневный износ. Чтобы гарантировать успешную установку, вы должны согласовать технологию обработки поверхности с конкретными рисками воздействия, требованиями изготовления и эстетическими допусками вашего объекта.
Оглавление
Структурная интеграция и поверхностная адгезия: композитные панели из анодированного алюминия имеют слой оксида алюминия, который электрохимически выращен из основного металла, что делает его невосприимчивым к отслаиванию или вздутию, в отличие от нанесенных жидких или порошковых красок.
Долговечность и твердость: анодированная отделка обеспечивает превосходную твердость поверхности (часто по сравнению с сапфиром по шкале Мооса), обеспечивая исключительную стойкость к царапинам и истиранию в местах с интенсивным движением по сравнению со стандартным окрашенным ACP.
Эстетические ограничения и контроль цвета. Хотя окрашенный ACP предлагает неограниченное количество подборов цветов по индивидуальному заказу и строгий контроль Delta E, анодирование ограничено металлическими тонами (прозрачный, бронзовый, черный) и подвержено естественным структурным изменениям от партии к партии.
Реалии изготовления: анодированные панели требуют особого подхода к прокладке и складыванию, поскольку жесткий оксидный слой может микротрещиться (царапаться) при малых радиусах изгиба, что является ограничением, менее распространенным в гибких покрытиях из ПВДФ.
Композитный материал или сплошной шпон: в то время как панели с цельным алюминиевым шпоном обеспечивают высокую пожаробезопасность, анодированные и окрашенные панели ACP обеспечивают превосходные структурные характеристики плоских панелей, гашение вибраций и экономическую эффективность при больших пролетах.

Процесс анодного окисления превращает необработанную алюминиевую поверхность в очень прочное, устойчивое к коррозии покрытие из оксида алюминия. В отличие от красок или пленок, эта отделка структурно объединяется с алюминиевой обшивкой. Он растет непосредственно из основного металла в электрохимической ванне. Вы не можете отслаивать, отслаивать или вздувать анодированный слой, потому что он является частью самого алюминия. Стандартные характеристики архитектурного анодирования относятся к анодным покрытиям класса I и класса II. Класс I предлагает более толстый оксидный слой (минимум 0,7 мил), подходящий для наружных условий с высоким уровнем износа. Класс II обеспечивает более тонкий слой (минимум 0,4 мил), предназначенный для внутреннего применения или менее требовательных внешних зон. Этот процесс требует точного контроля над температурой ванны, напряжением и временем погружения для достижения желаемой толщины оксида и структуры пор.
Производители погружают алюминиевые катушки в ванну с кислотным электролитом и пропускают через среду электрический ток. Катод крепится внутри ванны для анодирования. Алюминий действует как анод. Ионы кислорода выходят из электролита и соединяются с атомами алюминия на поверхности анодируемой детали. Это создает анодный слой. Полученная поверхность является высокопористой на микроскопическом уровне. Затем производители запечатывают эти поры с помощью гидротермального процесса, фиксируя отделку и предотвращая проникновение грязи или загрязнений в металл.
Окрашенные композитные панели основаны на непрерывном процессе нанесения рулонного покрытия. Производители наносят жидкую краску на большие рулоны алюминия перед приклеиванием их к основному материалу. Поливинилиденфторид (ПВДФ) служит отраслевым стандартом для наружных архитектурных панелей. Обладает превосходной атмосферостойкостью и сохранением цвета. Фторэтиленалкилвиниловый эфир (FEVE) обеспечивает более высокий уровень глянца и аналогичную долговечность, часто используется, когда необходимы яркие, глянцевые покрытия. Системы окраски из полиэстера (ПЭ) более мягкие и менее устойчивы к ультрафиолетовому излучению. Строители используют полиэтилен в основном для внутреннего применения, краткосрочных вывесок или временных рекламных щитов.
Окрашенные системы требуют специальных грунтовок и адгезионных слоев, чтобы обеспечить постоянное прилипание полимерного покрытия к алюминиевой подложке. Линия рулонного покрытия очищает, обрабатывает, грунтует, красит и обжигает алюминий за одну непрерывную операцию. Это обеспечивает равномерную толщину покрытия по всей катушке. Качество предварительной обработки напрямую влияет на долговременную адгезию краски. Если химическое конверсионное покрытие выйдет из строя, краска в конечном итоге расслаивается под воздействием ультрафиолета и термоциклирования.
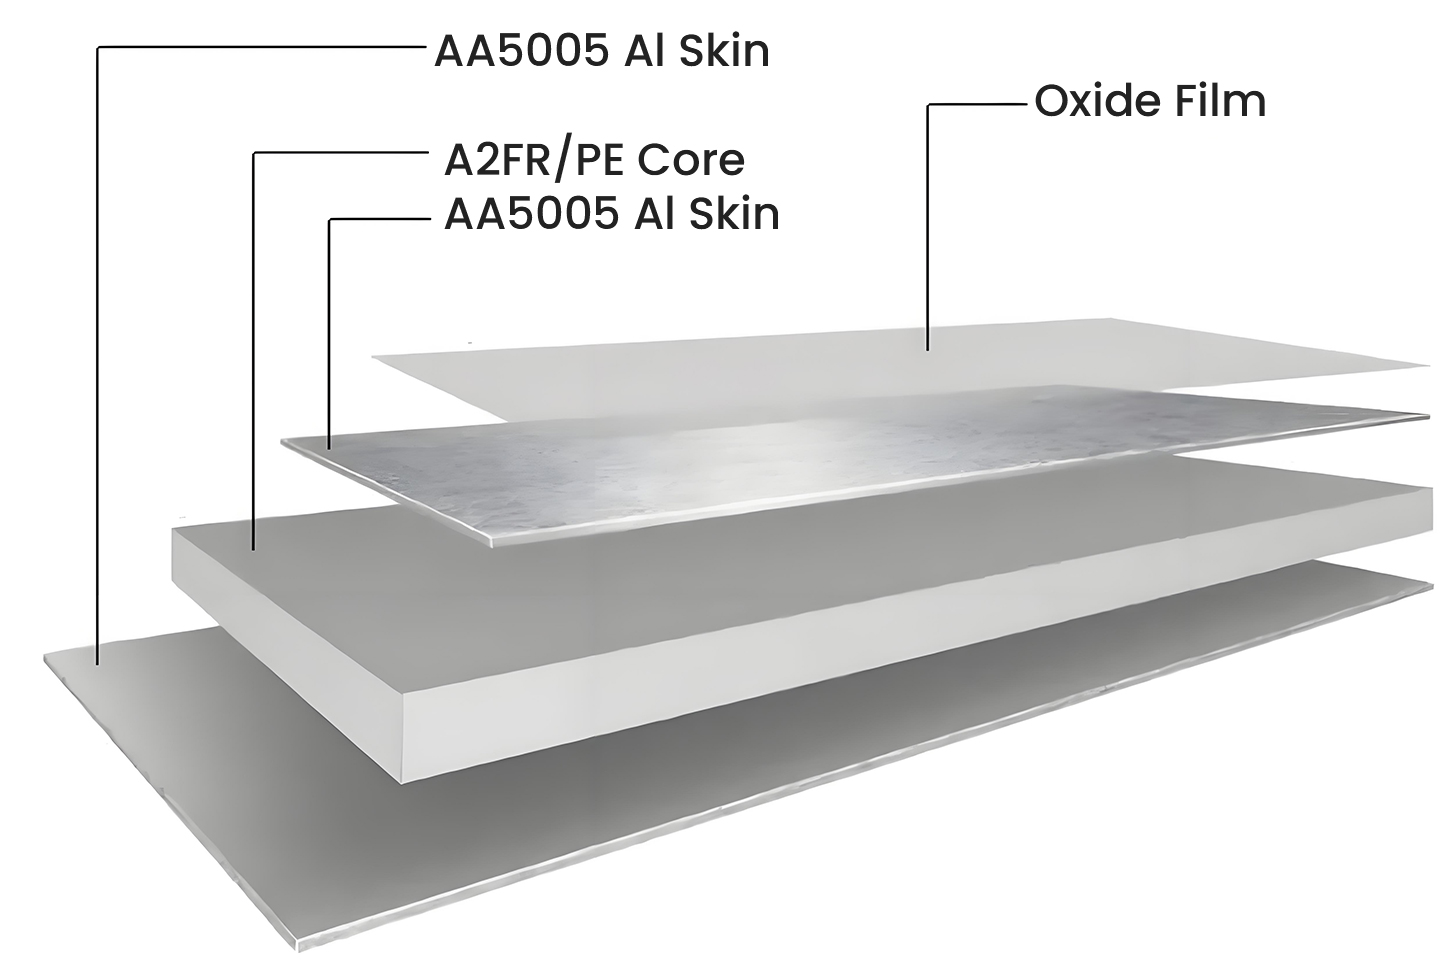
Алюминиевая композитная панель (ACP) и алюминиевый композитный материал (ACM) являются взаимозаменяемыми терминами. Они описывают многослойную систему, состоящую из двух тонких алюминиевых оболочек, соединенных с центральным сердечником. Эта композитная сэндвич-конструкция существенно отличается от цельных алюминиевых листов или панелей из шпона. Композитные панели обеспечивают превосходное соотношение веса и жесткости. Они противостоят уязвимостям, связанным с маслом, которые часто поражают большие плоские твердые металлические листы. Композитная панель толщиной 4 мм обеспечивает ту же жесткость, что и цельный алюминиевый лист толщиной 3,3 мм, но весит значительно меньше.
Процессы изготовления также существенно различаются. Вы можете легко фрезеровать и складывать композитные панели прямо на месте, используя стандартные деревообрабатывающие инструменты. Твердый алюминий требует тяжелого листогибочного оборудования и сварки. Композитный сердечник действует как гаситель вибраций, снижая шум ветра на фасадах высотных зданий. Твердые алюминиевые панели звенят и вибрируют при сильных ветровых нагрузках, если они не усилены сварными ребрами жесткости.
Твердость анодного оксидного слоя по шкале Мооса приближается к твердости сапфира. Она значительно превосходит любую отвержденную полимерную краску. Эта исключительная твердость напрямую влияет на ударопрочность. Фасады на уровне земли, узлы общественного транспорта и архитектурные объекты с интенсивным движением транспорта получают огромную выгоду от этой прочности. Анодированные поверхности устойчивы к строже и физической деформации во время транспортировки и установки. Вы можете перетащить ключ по анодированной панели с минимальными видимыми повреждениями.
Окрашенные панели, даже те, которые покрыты высокоэффективным ПВДФ, остаются восприимчивыми к царапинам от строительных лесов, инструментов или контакта с пешеходами. Слой органического полимера по своей природе мягче, чем слой оксида алюминия. Когда окрашенная панель глубоко царапается, она обнажает необработанный алюминий под ней, создавая очаг окисления и потенциального разрушения покрытия. Анодированные панели сохраняют свою структурную целостность даже при использовании абразивных методов очистки или пескоструйной обработки в засушливых условиях.
Неорганическое анодированное покрытие естественным образом устойчиво к разрушению под воздействием ультрафиолета. Они не мелеют, не выцветают и не портятся под интенсивным солнечным светом. Цвет обусловлен неорганическими солями металлов, осаждающимися в порах оксида алюминия перед герметизацией. Эти соли не разрушаются под действием ультрафиолета. Высокоэффективные краски из ПВДФ должны соответствовать строгим стандартам AAMA 2605, чтобы гарантировать долговременное сохранение цвета и устойчивость к мелу. Однако органические краски со временем будут проявлять признаки выветривания в течение десятилетий. Полимерные связующие разрушаются, что приводит к образованию мелового остатка на поверхности.
В прибрежных зонах или средах с высокой соленостью анодирование должно соответствовать стандартам AAMA 611. Толстый оксидный слой обеспечивает непроницаемый барьер против солевых брызг. Окрашенные панели полагаются на целостность прозрачного покрытия и грунтовки, предотвращающую нитевидную коррозию. Если царапина проникнет в краску до необработанного алюминия, соленая вода может проникнуть под покрытие, вызывая вздутие и отслоение покрытия от подложки.
Окрашенный ACP обеспечивает очень предсказуемую стабильность цвета. В специальном конвейере подбора цветов используется лабораторный спектрографический анализ. Производители соблюдают строгие допуски Delta E при крупносерийном производстве. Вы можете идеально сочетать цвета бренда. Если корпоративному клиенту требуется определенный оттенок Pantone, специалист по нанесению рулонного покрытия разрабатывает точную смесь смолы и пигмента для его достижения. Эта согласованность остается стабильной от первой до десятитысячной панели.
Анодирование включает в себя внутренние переменные. Структура зерен сплава, температура ванны, химический состав и время погружения — все это влияет на конечный внешний вид. Это приводит к естественным структурным вариациям цвета, известным как эффект «живой отделки». Управление ожиданиями в отношении проектов анодирования требует создания «диапазонных образцов». Эти физические образцы определяют приемлемые пределы светлого и темного цвета перед полномасштабным производством. От анодированного фасада нельзя ожидать однородного, монолитного цвета. Панели будут менять тон в зависимости от угла обзора и условий освещения.
Поверхностная обработка по-разному взаимодействует с огнестойкими (FR) и негорючими (A2) минеральными сердечниками. Слой анодного оксида чрезвычайно тонкий и совершенно негорючий. Это не дает топлива для пожара. Лакокрасочные системы на основе органических полимеров, такие как ПВДФ и ПЭ, горючи. Во время стандартных испытаний на огнестойкость, таких как NFPA 285 или EN 13501-1, слой краски может воспламениться и способствовать распространению пламени, хотя и в минимальной степени.
Использование анодированных панелей на сердечниках А2 обеспечивает максимально возможный рейтинг пожарной безопасности для системы композитной облицовки. Вся конструкция, от поверхности до сердцевины, устойчива к возгоранию. При оценке окрашенных панелей пожарные должны рассчитать теплотворную способность красочного слоя и включить ее в общую пожарную нагрузку фасадного узла.
Метрика производительности |
Анодированный ACP (класс I) |
Окрашенный АКП (ПВДФ) |
|---|---|---|
Твердость поверхности |
Моос 8-9 (эквивалент сапфира) |
Моос 2-3 (полимерный эквивалент) |
УФ-деградация |
Нулевое меление или выцветание |
Постепенное меление в течение 20+ лет. |
Подбор цветов |
Ограничено солями металлов (бронза, черный, прозрачный) |
Бесконечные пользовательские цвета (Pantone/RAL) |
Согласованность партии |
Видимое изменение (требуются образцы диапазона) |
Строгий контроль Delta E (отклонение < 1,5) |
Горючесть |
Негорючая поверхность |
Горючий органический слой |
Ремонтопригодность в полевых условиях |
Невозможно подправить |
Возможна воздушно-сухая подкраска фторполимером. |
Алюминиевые оболочки, анодированные партиями или непрерывной катушкой, требуют существенной надбавки к стоимости по сравнению со стандартной окрашенной отделкой. Электрохимический процесс требует значительных затрат энергии и специального обращения. Архитектурное анодирование требует использования специальных высококачественных сплавов. Серия сплавов 5005 является стандартной, поскольку обеспечивает равномерную зернистую структуру, необходимую для равномерного анодного покрытия. Стандартные сплавы серии 3000, используемые для окрашенных панелей, при анодировании часто имеют полосы и структурные дефекты. Эти строгие требования к сплавам влияют на затраты на закупку сырья.
Крупносерийные производственные циклы ACP, окрашенные из ПВДФ или полиэтилена, позволяют добиться значительной экономии за счет масштаба. Установки для нанесения рулонного покрытия обрабатывают тысячи метров алюминия в час. Непрерывный характер процесса окраски снижает затраты труда и энергии на квадратный метр. Анодирование, особенно периодическое анодирование, предполагает погружение отдельных листов в резервуары, что резко снижает производительность и увеличивает удельные затраты.
Менеджеры проектов должны взвесить компромиссы между заказом панелей, изготовленных по индивидуальному заказу, и покупкой стандартных листов для изготовления на месте. Фрезерование, штамповка и перфорация на станке с ЧПУ ведут себя по-разному в зависимости от отделки. Чрезвычайная твердость анодированной поверхности ускоряет износ инструмента. Время обработки увеличивается по сравнению с фрезеровкой более мягких окрашенных покрытий. Производители должны использовать специализированные твердосплавные или алмазные инструменты для поддержания чистоты кромок и предотвращения преждевременного износа оборудования.
Выбирайте фрезы с одной канавкой, предназначенные специально для твердого алюминия.
Уменьшите скорость шпинделя и увеличьте скорость подачи, чтобы предотвратить перегрев и плавление композитного сердечника.
Примените систему непрерывного распыления охлаждающей жидкости, чтобы смазать сверло и удалить стружку из канала фрезерования.
Проверяйте кромки инструментов после каждых 50 панелей, чтобы убедиться в чистоте разрезов и предотвратить микроразрушение анодного слоя.
Протоколы очистки существенно различаются. Анодированные поверхности очень чувствительны к экстремальным уровням pH. Сильнокислотные или щелочные строительные промывки навсегда протравят и разрушат анодный слой. Очистители должны использовать растворы с нейтральным pH. Покрытия из ПВДФ обеспечивают надежную химическую стойкость и допускают использование более широкого спектра чистящих средств. Вы можете удалить граффити с панелей ПВДФ, используя агрессивные растворители, не повреждая при этом основную краску.
Ремонтопригодность диктует долгосрочные стратегии технического обслуживания. Вы не можете подправить анодированное покрытие в полевых условиях. Царапины навсегда. Если панель получила серьезные повреждения, необходимо заменить весь блок. Окрашенный ACP позволяет выполнять локальный ремонт с использованием воздушно-сохнущих по цвету фторполимерных красок для подкраски. Хотя краска для подкраски со временем выветривается иначе, чем заводская отделка, она обеспечивает жизнеспособное краткосрочное эстетическое исправление.
В процессе нанесения покрытия на краску образуются летучие органические соединения (ЛОС). Современные предприятия используют термические окислители и протоколы улавливания растворителей для смягчения этих выбросов, сжигая растворители для заправки печей отверждения. Процесс электрохимического анодирования потребляет значительную электроэнергию. Это также требует использования тяжелых металлов и тщательной очистки сточных вод для нейтрализации кислых стоков ванн перед их сбросом в муниципальные системы.
Оба типа материалов обеспечивают возможность вторичной переработки. На предприятиях отделяют алюминиевую оболочку от композитных сердечников с помощью методов механического измельчения и разделения по плотности. Они плавят алюминий для повторного использования и перепрофилируют полиэтиленовые или минеральные сердечники для производственных циклов более низкого качества. Анодированный алюминий перерабатывается немного проще, поскольку в нем отсутствует слой органического полимера, который должен сгореть в процессе плавки.
Жесткий анодный слой представляет определенные риски при изготовлении. Растрескивание или микротрещины часто возникают вдоль линий сгиба во время фрезерования и гибки. Оксидный слой не может растягиваться. При складывании панели на 90 градусов анодный слой разрушается по радиусу. Чтобы снизить этот риск, архитекторы должны указывать большие радиусы изгиба. Использование анодированных листов непрерывной обмотки, разработанных для повышения пластичности, помогает минимизировать видимые трещины.
Производители должны оптимизировать глубину маршрутизации. Оставление достаточного алюминиевого подложки (обычно от 0,3 до 0,5 мм) обеспечивает сохранение структурной целостности сгиба без чрезмерного напряжения хрупкой поверхности. Если фрезер прорежет слишком глубоко, алюминиевая оболочка сломается в процессе складывания. Если разрез будет слишком неглубоким, для сгиба потребуется чрезмерная сила, что приведет к серьезному образованию трещин и потенциальному расслоению сердцевины.
Нанесение полевой краски, аэрозольной краски или корпоративной графики на необработанный ACP приводит к расслоению и плохой адгезии. Заводская отделка отталкивает загрязнения окружающей среды, а также новую краску. Для смягчения последствий необходимо соблюдать строгие правила подготовки поверхности. Перед нанесением любых наружных покрытий или виниловых пленок монтажники должны выполнить легкую шлифовку, обезжирить растворителем и нанести специальные травильные грунтовки.
Анодированные поверхности особенно непористые и требуют агрессивного химического травления для достижения механического соединения с красками послепродажного обслуживания. Вы должны сломать герметичность анодного слоя, чтобы грунтовка въелась в алюминий. Этот процесс трудоемкий и приводит к аннулированию всех гарантий производителя относительно качества отделки поверхности.
Коррозия разнородных металлов угрожает целостности фасада при установке панелей с несовместимым структурным каркасом или стальными креплениями. Влага действует как электролит, ускоряя разрушение алюминия. Для смягчения последствий необходимо использовать крепеж из нержавеющей стали или использовать изолированные системы крепления. Монтажники должны использовать эластомерные шайбы для физического разделения металлов.
Понимание диэлектрических изоляционных свойств хорошо сохраняемого анодного слоя помогает, но физическая изоляция остается наиболее надежным методом предотвращения гальванической коррозии. Никогда не используйте крепеж из оцинкованной или оцинкованной стали при прямом контакте с алюминиевыми композитными панелями, независимо от обработки поверхности. Цинк быстро пожертвует собой, что приведет к появлению полос ржавчины и возможному выходу из строя крепежа.
Активные строительные площадки представляют серьезную химическую опасность. Щелочные стоки от влажного строительного раствора, бетонной пыли или штукатурки вызывают необратимое химическое травление анодированных поверхностей. Высокий уровень pH мгновенно растворяет оксид алюминия, оставляя на поверхности постоянные белые полосы и ямки. Окрашенные панели немного лучше противостоят воздействию щелочи, но длительное воздействие все равно приведет к тусклости прозрачного покрытия.
Чтобы снизить этот риск, используйте прочные, устойчивые к УФ-излучению защитные пленки, которые можно снять. Внедряйте строгие протоколы защиты сайта. Оставляйте защитные пленки на месте до тех пор, пока все мокрые помещения полностью не покинут зону и внешний вид здания не будет готов к окончательному осмотру. Убедитесь, что защитная пленка удалена в течение срока, указанного производителем (обычно от 3 до 6 месяцев), чтобы предотвратить прилипание клея к поверхности панели под воздействием ультрафиолета.
Выбирайте анодированный ACP для проектов, в которых приоритет отдается глубине металла, структурной выразительности и максимальному сроку службы в условиях сильного износа. Музеи, транзитные станции и монументальные общественные здания выигрывают от подлинной металлической эстетики, которую обеспечивает только настоящее анодирование. Живая отделка динамично взаимодействует с меняющимся солнечным светом, придавая зданию ощущение постоянства и материальной честности.
Выбирайте окрашенный ACP для проектов, требующих точного подбора цветов для корпоративного брендинга. Розничные сети, яркие коммерческие фасады и конструкции со сложной, плотно сложенной архитектурной геометрией полагаются на гибкость и постоянство цвета покрытий ПВДФ. Когда фирменный стиль требует определенного оттенка красного в сотнях мест, окрашенный ACP является единственным жизнеспособным решением.

В индустрии вывесок и изобразительного искусства часто используется окрашенный ACP с полиэтиленовым сердечником в качестве жесткой, сверхплоской опорной конструкции. Он обеспечивает превосходную основу для монтажа или непосредственного нанесения. Прямая цифровая печать и трафаретная печать требуют определенного поверхностного натяжения. Адгезия очень надежна на поверхностях, окрашенных полиэстером (ПЭ).
Анодированные поверхности не пропускают большинство стандартных печатных красок без специальной предварительной обработки, что делает окрашенные панели выбором по умолчанию для приложений с интенсивным использованием графики. Промышленные корпуса выигрывают от устойчивости анодированных панелей к царапинам, особенно в производственных условиях, где оборудование часто ударяется об панели.
Прежде чем утверждать производственный цикл, запросите образцы анодированного покрытия в физическом диапазоне, чтобы установить допустимые пределы изменения цвета.
Укажите соответствие AAMA 2605 для окрашенных панелей или соответствие AAMA 611 для анодированных панелей в вашей архитектурной тендерной документации.
Обязательно используйте крепеж из нержавеющей стали и эластомерные изоляторы в рабочих чертежах установки для предотвращения гальванической коррозии.
Внедрите строгий протокол на объекте, требующий сохранения устойчивых к УФ-излучению защитных пленок до тех пор, пока все мокрые цеха не завершат свою работу.
Ответ: Да, но это требует тщательной подготовки поверхности. Анодный слой чрезвычайно твердый и непористый. Необходимо тщательно отшлифовать поверхность, очистить ее растворителем-обезжиривателем и нанести специальную травящую грунтовку. Без этой подготовки краски послепродажного обслуживания быстро расслаиваются и отслаиваются.
О: В целом, да. Процесс электрохимического анодирования требует значительных затрат энергии и специального обращения. Кроме того, для архитектурного анодирования требуются высококачественные, высокопрочные алюминиевые сплавы, такие как серия 5005. Эти факторы создают надбавку к затратам по сравнению с процессом нанесения покрытия в больших объемах, используемым для окрашенных панелей из ПВДФ.
Ответ: Настоящие неорганические архитектурные анодированные покрытия (класс I или II) не выцветают и не мелеют, как органические краски. Они обладают исключительной устойчивостью к ультрафиолетовому излучению. Однако некачественное анодирование, при котором вместо неорганических солей металлов используются дешевые органические красители, со временем может обесцветить и потерять цвет.
О: Функциональной разницы нет. Алюминиевая композитная панель (ACP) и алюминиевый композитный материал (ACM) являются взаимозаменяемыми терминами, соответствующими отраслевым стандартам. Оба описывают один и тот же продукт: две тонкие алюминиевые оболочки, соединенные с центральным минеральным или полимерным ядром.
О: Вы должны использовать чистящие средства с нейтральным pH и мягкие губки или ткани. Сильнокислотные или щелочные растворы, часто используемые в мощных очистителях для каменной кладки, мгновенно и надолго протравливают анодный слой. Тщательно промойте панели чистой водой, чтобы удалить остатки грязи и чистящих средств.


