
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 09.07.2026 Herkunft: Website


Entscheidungen zur architektonischen Verkleidung bestimmen die langfristige strukturelle Integrität, die ästhetische Langlebigkeit und den Wartungsaufwand der Fassade eines Gebäudes. Die Angabe der falschen Oberflächenbeschaffenheit für eine Aluminium-Verbundplatte (ACP) oder ein Aluminium-Verbundmaterial (ACM) führt zu vorzeitiger Kreidung, UV-Verschlechterung, Farbunterschieden zwischen Chargen oder Ausfällen unter rauen Umgebungsbedingungen. Diese Ausfälle führen zu umfangreichen Sanierungsarbeiten und Projektverzögerungen. Um die Materialleistung an spezifische Projektanforderungen anzupassen, müssen die grundlegenden Unterschiede zwischen der elektrochemischen Integration eloxierter Oberflächen und der Oberflächenhaftung lackierter Beschichtungen bewertet werden. Verstehen wie Eloxierte Aluminium-Verbundplatten stellen im Vergleich zu herkömmlichen lackierten Optionen sicher, dass Ihre Fassade Umwelteinflüssen und täglicher Abnutzung standhält. Um eine erfolgreiche Installation zu gewährleisten, müssen Sie die Oberflächentechnologie an die spezifischen Expositionsrisiken, Fertigungsanforderungen und ästhetischen Toleranzen Ihres Standorts anpassen.
Inhaltsverzeichnis
Strukturelle Integration vs. Oberflächenhaftung: Verbundplatten aus eloxiertem Aluminium verfügen über eine Aluminiumoxidschicht, die elektrochemisch aus dem Grundmetall gewachsen wird, wodurch sie im Gegensatz zu aufgetragenen Flüssig- oder Pulverlacken immun gegen Abblättern oder Blasenbildung ist.
Haltbarkeit und Härte: Eloxierte Oberflächen bieten eine überlegene Oberflächenhärte (oft im Vergleich zu Saphir auf der Mohs-Skala) und bieten im Vergleich zu standardmäßig lackiertem ACP eine außergewöhnliche Kratz- und Abriebfestigkeit in stark beanspruchten Bereichen.
Ästhetische Einschränkungen und Farbkontrolle: Während lackiertes ACP eine unbegrenzte individuelle Farbanpassung und eine strenge Delta-E-Kontrolle bietet, ist die Eloxierung auf metallische Farbtöne (klar, bronze, schwarz) beschränkt und unterliegt natürlichen Strukturschwankungen von Charge zu Charge.
Gegebenheiten bei der Herstellung: Eloxierte Platten erfordern besondere Überlegungen zur Führung und Faltung, da die starre Oxidschicht bei engen Biegeradien Mikrorisse (Haarrisse) bilden kann, eine Einschränkung, die bei flexiblen PVDF-Beschichtungen weniger auftritt.
Verbundwerkstoff vs. Massivfurnier: Während massive Aluminiumfurnierplatten einen hohen Brandschutz bieten, bieten eloxierte und lackierte ACPs über große Spannweiten eine überlegene strukturelle Leistung, Vibrationsdämpfung und Kosteneffizienz bei Flachpaneelen.

Der anodische Oxidationsprozess wandelt die rohe Aluminiumoberfläche in eine äußerst haltbare, korrosionsbeständige Aluminiumoxidoberfläche um. Im Gegensatz zu Farben oder Folien integriert sich diese Oberfläche strukturell in die Aluminiumhaut. Es wächst direkt aus dem Grundmetall durch ein elektrochemisches Bad. Eine eloxierte Schicht kann sich nicht ablösen, abblättern oder Blasen bilden, da sie Teil des Aluminiums selbst ist. Standardspezifikationen für die architektonische Eloxierung fallen in die Klassen I und II für anodische Beschichtungen. Klasse I bietet eine dickere Oxidschicht (mindestens 0,7 mil), die für stark beanspruchte Außenumgebungen geeignet ist. Klasse II bietet eine dünnere Schicht (mindestens 0,4 mil), die für Innenanwendungen oder weniger anspruchsvolle Außenbereiche reserviert ist. Der Prozess erfordert eine präzise Kontrolle der Badtemperatur, Spannung und Eintauchzeit, um die gewünschte Oxiddicke und Porenstruktur zu erreichen.
Hersteller tauchen die Aluminiumspulen in ein saures Elektrolytbad und leiten elektrischen Strom durch das Medium. Eine Kathode ist an der Innenseite des Anodisierungstanks montiert. Das Aluminium fungiert als Anode. Aus dem Elektrolyten werden Sauerstoffionen freigesetzt, die sich mit Aluminiumatomen an der Oberfläche des zu eloxierenden Teils verbinden. Dadurch entsteht die anodische Schicht. Die resultierende Oberfläche ist auf mikroskopischer Ebene hochporös. Anschließend versiegeln die Hersteller diese Poren mithilfe eines hydrothermischen Verfahrens, wodurch die Oberfläche fixiert wird und verhindert wird, dass Schmutz oder Verunreinigungen in das Metall eindringen.
Lackierte Verbundplatten basieren auf kontinuierlichen Coil-Coating-Verfahren. Hersteller tragen flüssige Farbe auf große Aluminiumrollen auf, bevor sie sie mit dem Kernmaterial verbinden. Polyvinylidenfluorid (PVDF) dient als Industriestandard für architektonische Außenpaneele. Es bietet eine hervorragende Witterungsbeständigkeit und Farbbeständigkeit. Fluorethylen-Alkylvinylether (FEVE) sorgt für einen höheren Glanzgrad und eine ähnliche Haltbarkeit und wird häufig verwendet, wenn lebendige, hochglänzende Oberflächen erforderlich sind. Lacksysteme aus Polyester (PE) sind weicher und weniger UV-beständig. Bauherren verwenden PE hauptsächlich für Innenanwendungen, kurzfristige Beschilderungen oder temporäre Werbetafeln.
Lackierte Systeme erfordern spezielle Grundierungen und Haftschichten, um sicherzustellen, dass die Polymerbeschichtung dauerhaft auf dem Aluminiumsubstrat haftet. Die Bandbeschichtungsanlage reinigt, behandelt, grundiert, lackiert und brennt das Aluminium in einem einzigen kontinuierlichen Arbeitsgang. Dies gewährleistet eine gleichmäßige Schichtdicke über die gesamte Spule. Die Qualität der Vorbehandlung bestimmt unmittelbar die dauerhafte Haftung des Lackes. Wenn die chemische Konversionsbeschichtung versagt, kommt es unter UV-Einwirkung und Temperaturwechsel zu einer Delaminierung des Lacks.
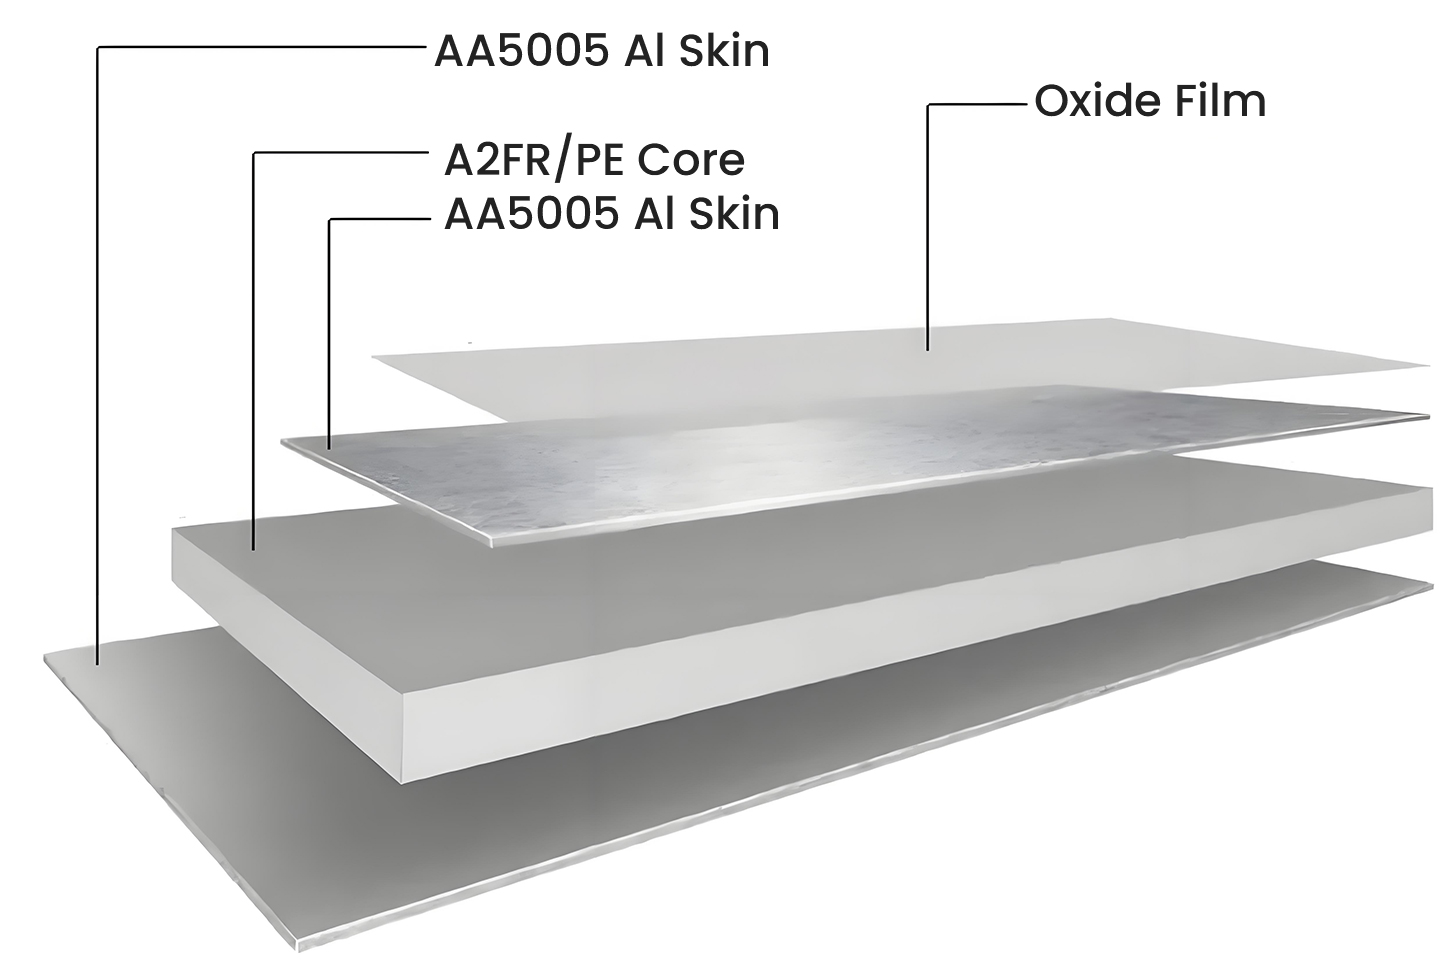
Aluminium Composite Panel (ACP) und Aluminium Composite Material (ACM) sind austauschbare Begriffe. Sie beschreiben ein mehrschichtiges System mit zwei dünnen Aluminiumhäuten, die mit einem zentralen Kern verbunden sind. Diese Verbundsandwichstruktur unterscheidet sich deutlich von massiven Aluminiumblech- oder Furnierplatten. Verbundplatten bieten ein hervorragendes Verhältnis von Gewicht zu Steifigkeit. Sie sind resistent gegen die Schwachstellen der Öldosen, die häufig bei großen, flachen, massiven Metallblechen auftreten. Eine 4-mm-Verbundplatte bietet die gleiche Steifigkeit wie ein 3,3-mm-Vollaluminiumblech, wiegt jedoch deutlich weniger.
Auch die Herstellungsprozesse unterscheiden sich grundlegend. Mit handelsüblichen Holzbearbeitungswerkzeugen können Sie Verbundplatten problemlos vor Ort fräsen und falten. Massives Aluminium erfordert schwere Abkantmaschinen und Schweißarbeiten. Der Verbundkern wirkt als Schwingungsdämpfer und reduziert Windgeräusche an Hochhausfassaden. Massive Aluminiumplatten klingeln und vibrieren unter starker Windlast, sofern sie nicht stark mit geschweißten Versteifungen verstärkt sind.
Die Mohs-Härte einer anodischen Oxidschicht nähert sich der eines Saphirs. Es übertrifft jede ausgehärtete Polymerfarbe bei weitem. Diese außergewöhnliche Härte spiegelt sich direkt in der Schlagfestigkeit wider. Erdgeschossfassaden, öffentliche Verkehrsknotenpunkte und architektonische Anwendungen mit hohem Verkehrsaufkommen profitieren enorm von dieser Robustheit. Eloxierte Oberflächen widerstehen Einkerbungen und physikalischer Verformung während der Handhabung und Installation. Sie können einen Schlüssel ohne sichtbare Schäden über eine eloxierte Platte ziehen.
Lackierte Platten, auch solche, die mit Hochleistungs-PVDF beschichtet sind, sind weiterhin anfällig für Kratzer durch Gerüste, Werkzeuge oder den Kontakt mit Fußgängern. Die organische Polymerschicht ist von Natur aus weicher als das Aluminiumoxid. Wenn eine lackierte Platte starke Kratzer aufweist, wird das darunter liegende Rohaluminium freigelegt, wodurch ein Brennpunkt für Oxidation und mögliche Beschichtungsfehler entsteht. Eloxierte Platten behalten ihre strukturelle Integrität, selbst wenn sie abrasiven Reinigungsmethoden oder dem Aufblasen von Sand in trockenen Umgebungen ausgesetzt werden.
Anorganisch eloxierte Oberflächen sind auf natürliche Weise UV-beständig. Bei intensiver Sonneneinstrahlung verfärben sie sich nicht, verblassen nicht und zersetzen sich nicht. Die Farbe entsteht durch anorganische Metallsalze, die vor dem Versiegeln in die Poren des Aluminiumoxids eingelagert werden. Diese Salze zerfallen unter ultravioletter Strahlung nicht. Hochleistungs-PVDF-Lacke müssen die strengen AAMA 2605-Standards erfüllen, um eine langfristige Farbbeständigkeit und Kreidebeständigkeit zu gewährleisten. Allerdings zeigen organische Farben über Jahrzehnte hinweg mit der Zeit Verwitterungserscheinungen. Die Polymerbindemittel zersetzen sich und es bilden sich kalkhaltige Rückstände auf der Oberfläche.
In Küstengebieten oder Umgebungen mit hohem Salzgehalt muss die Eloxierung den AAMA 611-Standards entsprechen. Die dicke Oxidschicht bildet eine undurchdringliche Barriere gegen Salznebel. Lackierte Bleche sind auf die Integrität ihrer Klarlacke und Grundierungen angewiesen, um fadenförmige Korrosion zu verhindern. Wenn ein Kratzer den Lack bis auf das Rohaluminium durchdringt, kann Salzwasser unter die Beschichtung wandern, wodurch diese Blasen bildet und sich vom Untergrund ablöst.
Lackiertes ACP bietet eine sehr vorhersehbare Farbkonsistenz. Die kundenspezifische Farbanpassungspipeline nutzt eine spektrografische Laboranalyse. Hersteller erreichen bei großen Produktionsläufen strenge Delta-E-Toleranzen. Sie können Markenfarben perfekt aufeinander abstimmen. Wenn ein Firmenkunde einen bestimmten Pantone-Farbton benötigt, formuliert der Coil-Coater die genaue Harz- und Pigmentmischung, um diesen zu erreichen. Diese Konsistenz bleibt vom ersten Panel bis zum zehntausendsten Panel stabil.
Das Eloxieren beinhaltet inhärente Variablen. Die Kornstruktur der Legierung, die Badtemperatur, die Chemie und die Eintauchzeit beeinflussen alle das endgültige Erscheinungsbild. Dies führt zu natürlichen, strukturellen Farbvariationen, die als „Living-Finish“-Effekt bekannt sind. Um die Erwartungen an eloxierte Projekte zu verwalten, müssen „Bereichsmuster“ erstellt werden. Diese physischen Muster definieren die akzeptablen Hell-Dunkel-Grenzen vor der Serienproduktion. Von einer eloxierten Fassade kann man keine einheitliche, monolithische Farbe erwarten. Der Ton der Panels ändert sich je nach Betrachtungswinkel und Lichtverhältnissen.
Oberflächenveredelungen interagieren unterschiedlich mit feuerhemmenden (FR) und nicht brennbaren (A2) Mineralkernen. Die anodische Oxidschicht ist extrem dünn und völlig unbrennbar. Es trägt keinen Treibstoff zu einem Feuer bei. Lacksysteme auf Basis organischer Polymere wie PVDF und PE sind brennbar. Bei Standard-Brandprüfungen wie NFPA 285 oder EN 13501-1 kann sich die Lackschicht entzünden und zur Flammenausbreitung beitragen, wenn auch nur minimal.
Die Angabe eloxierter Platten auf A2-Kernen bietet die höchstmögliche Brandschutzklasse für ein Verbundverkleidungssystem. Die gesamte Baugruppe, von der Oberflächenbeschaffenheit bis zum Kern, ist entzündungsbeständig. Bei der Beurteilung von lackierten Paneelen müssen Brandschutzingenieure den Heizwert der Farbschicht berechnen und diesen in die Gesamtbrandlast der Fassadenkonstruktion einbeziehen.
Leistungsmetrik |
Eloxiertes ACP (Klasse I) |
Lackiertes ACP (PVDF) |
|---|---|---|
Oberflächenhärte |
Mohs 8-9 (Äquivalent zu Saphir) |
Mohs 2-3 (Polymeräquivalent) |
UV-Abbau |
Kein Auskreiden oder Ausbleichen |
Allmähliche Kreidebildung über mehr als 20 Jahre |
Farbabstimmung |
Beschränkt auf Metallsalze (Bronze, Schwarz, Klar) |
Unzählige individuelle Farben (Pantone/RAL) |
Chargenkonsistenz |
Sichtbare Variation (Bereichsproben erforderlich) |
Strenge Delta-E-Kontrolle (< 1,5 Variation) |
Brennbarkeit |
Nicht brennbare Oberfläche |
Brennbare organische Schicht |
Reparaturfähigkeit vor Ort |
Nachbessern unmöglich |
Lufttrockenes Ausbessern mit Fluorpolymer möglich |
Serienmäßig eloxierte oder kontinuierlich eloxierte Aluminiumhäute bieten deutliche Kostenaufschläge gegenüber Standardlackierungen. Der elektrochemische Prozess erfordert viel Energie und eine spezielle Handhabung. Für die architektonische Eloxierung sind spezielle, hochwertige Legierungsqualitäten erforderlich. Die Legierungsreihe 5005 ist Standard, da sie die gleichmäßige Kornstruktur bietet, die für eine gleichmäßige anodische Beschichtung erforderlich ist. Standardlegierungen der Serie 3000, die für lackierte Bleche verwendet werden, weisen beim Eloxieren häufig Streifen und Strukturfehler auf. Diese strengen Legierungsanforderungen wirken sich auf die Beschaffungskosten für Rohstoffe aus.
Durch großvolumige PVDF- oder PE-lackierte ACP-Produktionsläufe werden erhebliche Skaleneffekte erzielt. Coil-Coater verarbeiten Tausende Meter Aluminium pro Stunde. Der kontinuierliche Charakter des Lackierprozesses reduziert den Arbeits- und Energieaufwand pro Quadratmeter. Beim Eloxieren, insbesondere beim Chargen-Eloxieren, werden einzelne Bleche in Tanks getaucht, was den Durchsatz drastisch reduziert und die Stückkosten erhöht.
Projektmanager müssen die Kompromisse zwischen der Bestellung werkseitig zugeschnittener Platten und dem Kauf von Standardplatten für die Fertigung vor Ort abwägen. CNC-Fräsen, Stanzen und Perforieren verhalten sich je nach Finish unterschiedlich. Die extreme Härte einer eloxierten Oberfläche beschleunigt den Werkzeugverschleiß. Im Vergleich zum Fräsen weicherer Lackschichten verlängern sich die Bearbeitungszeiten. Um saubere Kanten zu gewährleisten und eine vorzeitige Verschlechterung der Ausrüstung zu verhindern, müssen Hersteller spezielle Hartmetall- oder Diamantwerkzeuge verwenden.
Wählen Sie einschneidige Oberfräser-Bits, die speziell für hartes Aluminium entwickelt wurden.
Reduzieren Sie die Spindeldrehzahl und erhöhen Sie die Vorschubgeschwindigkeit, um einen Wärmestau und ein Schmelzen des Verbundkerns zu verhindern.
Wenden Sie ein kontinuierliches Nebelkühlsystem an, um den Bohrer zu schmieren und Späne aus dem Fräskanal zu entfernen.
Überprüfen Sie die Werkzeugkanten alle 50 Platten, um saubere Schnitte zu gewährleisten und Mikrorisse in der Anodenschicht zu verhindern.
Reinigungsprotokolle unterscheiden sich erheblich. Eloxierte Oberflächen reagieren sehr empfindlich auf extreme pH-Werte. Stark saure oder alkalische Baureiniger ätzen und zerstören die Anodenschicht dauerhaft. Reiniger müssen pH-neutrale Lösungen verwenden. PVDF-Beschichtungen bieten eine robuste chemische Beständigkeit und vertragen eine größere Auswahl an Reinigungsmitteln. Sie können Graffiti von PVDF-Platten mit scharfen Lösungsmitteln entfernen, ohne die darunter liegende Farbe zu beschädigen.
Die Reparaturfähigkeit bestimmt langfristige Wartungsstrategien. Sie können eine eloxierte Oberfläche nicht vor Ort nachbessern. Kratzer sind dauerhaft. Wenn eine Platte stark beschädigt wird, müssen Sie die gesamte Einheit austauschen. Lackiertes ACP ermöglicht lokale Reparaturen mit farblich abgestimmten, lufttrocknenden Fluorpolymer-Ausbesserungslacken. Obwohl der Ausbesserungslack im Laufe der Zeit anders verwittert als der werkseitig eingebrannte Lack, bietet er kurzfristig eine brauchbare ästhetische Lösung.
Beim Coil-Coating-Prozess entstehen flüchtige organische Verbindungen (VOCs). Moderne Anlagen nutzen thermische Oxidationsmittel und Protokolle zur Lösungsmittelabscheidung, um diese Emissionen zu verringern, indem sie die Lösungsmittel verbrennen und die Härtungsöfen mit Strom versorgen. Der elektrochemische Anodisierungsprozess verbraucht viel elektrische Energie. Es erfordert außerdem den Einsatz von Schwermetallen und eine strenge Abwasserbehandlung, um den sauren Badabfluss vor der Einleitung in kommunale Systeme zu neutralisieren.
Beide Materialtypen bieten eine Cradle-to-Cradle-Recyclingfähigkeit. Die Anlagen trennen die Aluminiumhäute von den Verbundkernen mithilfe mechanischer Zerkleinerungs- und Dichtetrennungstechniken. Sie schmelzen das Aluminium zur Wiederverwendung ein und verwenden die Polyethylen- oder Mineralkerne für minderwertige Herstellungszyklen. Eloxiertes Aluminium lässt sich etwas einfacher recyceln, da ihm die organische Polymerschicht fehlt, die während des Schmelzprozesses abbrennen muss.
Die starre Anodenschicht birgt besondere Herstellungsrisiken. Beim Fräsen und Biegen kommt es entlang der Faltlinien häufig zu Haarrissen oder Mikrorissen. Die Oxidschicht kann sich nicht dehnen. Wenn Sie das Panel um 90 Grad falten, bricht die Anodenschicht entlang des Radius. Um dieses Risiko zu mindern, müssen Architekten größere Biegeradien festlegen. Die Verwendung von kontinuierlich gewickelten eloxierten Häuten, die für eine verbesserte Duktilität entwickelt wurden, trägt dazu bei, sichtbare Haarrisse zu minimieren.
Hersteller müssen ihre Frästiefe optimieren. Durch das Belassen einer ausreichenden Aluminium-Trägerschicht (normalerweise 0,3 mm bis 0,5 mm) wird sichergestellt, dass die Falte ihre strukturelle Integrität beibehält, ohne die spröde Oberflächenbeschaffenheit zu stark zu beanspruchen. Wenn die Oberfräse zu tief schneidet, reißt die Aluminiumhaut beim Faltvorgang ab. Wenn es zu flach schneidet, erfordert die Faltung übermäßig viel Kraft, was zu starken Haarrissen und einer möglichen Delaminierung des Kerns führen kann.
Das Auftragen von Feldfarbe, Sprühfarbe oder Unternehmensgrafiken auf unbehandeltes ACP führt zu Delaminierung und schlechter Haftung. Die werkseitige Lackierung weist Umweltschadstoffe ab, was auch bei neuer Farbe der Fall ist. Zur Schadensbegrenzung müssen strenge Richtlinien zur Oberflächenvorbereitung eingehalten werden. Installateure müssen leichtes Schleifen, Entfetten mit Lösungsmittel und Auftragen spezieller Ätzgrundierungen durchführen, bevor sie vor Ort aufgebrachte Außenbeschichtungen oder Vinylfolien auftragen.
Eloxierte Oberflächen sind besonders porenfrei und erfordern eine aggressive chemische Ätzung, um eine mechanische Verbindung mit Aftermarket-Lacken herzustellen. Sie müssen die Versiegelung der Anodenschicht aufbrechen, damit die Grundierung in das Aluminium eindringen kann. Dieser Prozess ist arbeitsintensiv und führt zum Erlöschen aller Herstellergarantien hinsichtlich der Oberflächenqualität.
Bei der Installation von Paneelen mit inkompatiblen Strukturrahmen oder Stahlbefestigungen gefährdet die Korrosion unterschiedlicher Metalle die Integrität der Fassade. Feuchtigkeit fungiert als Elektrolyt und beschleunigt den Abbau des Aluminiums. Zur Schadensbegrenzung müssen Edelstahlbefestigungen spezifiziert oder isolierte Befestigungssysteme verwendet werden. Installateure müssen Elastomerscheiben verwenden, um die Metalle physisch zu trennen.
Das Verständnis der dielektrischen Isolationseigenschaften einer gut erhaltenen Anodenschicht ist hilfreich, aber die physikalische Isolierung bleibt die zuverlässigste Methode zur Verhinderung galvanischer Korrosion. Verwenden Sie niemals verzinkte oder verzinkte Stahlbefestigungen in direktem Kontakt mit Aluminium-Verbundplatten, unabhängig von der Oberflächenbeschaffenheit. Das Zink wird sich schnell abbauen, was zu Roststreifen und schließlich zum Versagen der Befestigungselemente führt.
Aktive Baustellen bergen erhebliche chemische Gefahren. Alkalisches Abfließen von nassem Mörtel, Betonstaub oder Gipsabwasch führt zu irreversiblen chemischen Ätzungen auf eloxierten Oberflächen. Der hohe pH-Wert löst das Aluminiumoxid sofort auf und hinterlässt dauerhaft weiße Streifen und Lochfraß auf der Oberfläche. Lackierte Platten widerstehen diesem alkalischen Angriff etwas besser, aber bei längerer Einwirkung wird der Klarlack immer noch stumpf.
Um dieses Risiko zu mindern, sollten Sie robuste, UV-stabile, abziehbare Schutzfolien verwenden. Implementieren Sie strenge Site-Schutzprotokolle. Lassen Sie die Schutzfolien an Ort und Stelle, bis alle nassen Gewerke den Bereich vollständig verlassen haben und die Gebäudeaußenseite für die Endkontrolle bereit ist. Stellen Sie sicher, dass die Schutzfolie innerhalb der vom Hersteller angegebenen Zeitspanne (normalerweise 3 bis 6 Monate) entfernt wird, um zu verhindern, dass der Klebstoff unter UV-Einwirkung in die Plattenoberfläche einbrennt.
Geben Sie eloxiertes ACP für Projekte an, bei denen die rohe metallische Tiefe, der strukturelle Ausdruck und die ultimative Lebensdauer unter Bedingungen hoher Abnutzung im Vordergrund stehen. Museen, Bahnhöfe und monumentale Bürgerhäuser profitieren von der authentischen metallischen Ästhetik, die nur echtes Eloxieren bietet. Die lebendige Oberfläche interagiert dynamisch mit wechselndem Sonnenlicht und verleiht dem Gebäude ein Gefühl von Beständigkeit und materieller Ehrlichkeit.
Geben Sie lackiertes ACP für Projekte an, die eine präzise Farbabstimmung für das Corporate Branding erfordern. Einzelhandelsketten, lebendige Gewerbefassaden und Designs mit komplexen, eng gefalteten Architekturgeometrien verlassen sich auf die Flexibilität und Farbkonsistenz von PVDF-Beschichtungen. Wenn eine Markenidentität an Hunderten von Standorten einen bestimmten Rotton erfordert, ist bemaltes ACP die einzig praktikable Lösung.

In der Beschilderungs- und Kunstindustrie wird häufig ACP mit PE-Kernlackierung als starre, ultraflache Trägerstruktur verwendet. Es bietet eine hervorragende Leinwand für die Montage oder direkte Anwendung. Direkter Digitaldruck und Siebdruck erfordern spezifische Oberflächenspannungen. Die Haftung auf mit Polyester (PE) lackierten Oberflächen ist sehr zuverlässig.
Eloxierte Oberflächen lehnen die meisten Standarddruckfarben ohne spezielle Vorbehandlung ab, sodass lackierte Platten die erste Wahl für grafikintensive Anwendungen sind. Industriegehäuse profitieren von der Kratzfestigkeit eloxierter Paneele, insbesondere in Produktionsumgebungen, in denen Geräte häufig gegen die Paneele stoßen.
Fordern Sie physische Muster eloxierter Oberflächen an, um akzeptable Farbabweichungsgrenzen festzulegen, bevor Sie Produktionsläufe genehmigen.
Geben Sie in Ihren architektonischen Ausschreibungsunterlagen die AAMA 2605-Konformität für lackierte Platten oder die AAMA 611-Konformität für eloxierte Platten an.
Schreiben Sie in den Zeichnungen der Installationswerkstatt die Verwendung von Edelstahlbefestigungen und Elastomerisolatoren vor, um galvanische Korrosion zu verhindern.
Führen Sie ein strenges Baustellenprotokoll ein, das die Beibehaltung von UV-stabilen Schutzfolien vorschreibt, bis alle Nassgewerke ihre Arbeit abgeschlossen haben.
A: Ja, aber es erfordert eine umfangreiche Oberflächenvorbereitung. Die anodische Schicht ist extrem hart und porenfrei. Sie müssen die Oberfläche gründlich schleifen, mit einem lösungsmittelhaltigen Entfettungsmittel reinigen und eine spezielle Ätzgrundierung auftragen. Ohne diese Vorbereitung lösen sich nachgerüstete Lacke schnell auf und blättern ab.
A: Im Allgemeinen ja. Der elektrochemische Anodisierungsprozess erfordert viel Energie und eine spezielle Handhabung. Darüber hinaus erfordert das architektonische Eloxieren hochwertige, hochbeständige Aluminiumlegierungen wie die Serie 5005. Diese Faktoren führen zu einem Kostenaufschlag im Vergleich zum großvolumigen Coil-Coating-Verfahren, das für mit PVDF lackierte Platten verwendet wird.
A: Echte anorganische eloxierte Architekturlacke (Klasse I oder II) verblassen nicht und kreiden nicht wie organische Farben. Sie bieten eine außergewöhnliche UV-Stabilität. Allerdings kann eine minderwertige Eloxierung, bei der billige organische Farbstoffe statt anorganischer Metallsalze verwendet werden, mit der Zeit ausbleichen und an Farbe verlieren.
A: Es gibt keinen funktionalen Unterschied. Aluminium Composite Panel (ACP) und Aluminium Composite Material (ACM) sind branchenübliche austauschbare Begriffe. Beide beschreiben genau das gleiche Produkt: zwei dünne Aluminiumhäute, die mit einem zentralen Mineral- oder Polymerkern verbunden sind.
A: Sie müssen streng pH-neutrale Reiniger und weiche Schwämme oder Tücher verwenden. Stark saure oder alkalische Lösungen, die häufig in Hochleistungsreinigern für Mauerwerk verwendet werden, ätzen die Anodenschicht sofort und dauerhaft an. Spülen Sie die Platten gründlich mit klarem Wasser ab, um eventuelle Schmutz- oder Reinigungsmittelreste zu entfernen.


