
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-09 Origine : Site


Les décisions en matière de revêtement architectural dictent l'intégrité structurelle à long terme, la longévité esthétique et les frais généraux d'entretien de la façade d'un bâtiment. Spécifier une mauvaise finition de surface pour un panneau composite en aluminium (ACP) ou un matériau composite en aluminium (ACM) entraîne un farinage prématuré, une dégradation par les UV, une inadéquation des couleurs d'un lot à l'autre ou une défaillance dans des conditions environnementales difficiles. Ces échecs entraînent d’importants travaux de réparation et des retards dans les projets. L'évaluation des différences fondamentales entre l'intégration électrochimique des finitions anodisées et l'adhérence de surface des revêtements peints est nécessaire pour adapter les performances des matériaux aux exigences spécifiques du projet. Comprendre comment Les panneaux composites en aluminium anodisé, comparés aux options peintes traditionnelles, garantissent que votre façade résiste aux facteurs de stress environnementaux et à l'usure quotidienne. Vous devez aligner la technologie de surface avec les risques d'exposition spécifiques, les exigences de fabrication et les tolérances esthétiques de votre site pour garantir une installation réussie.
Table des matières
Intégration structurelle ou adhérence de surface : les panneaux composites en aluminium anodisé comportent une couche d'oxyde d'aluminium qui est cultivée électrochimiquement à partir du métal de base, ce qui le rend insensible au pelage ou au cloquage, contrairement aux peintures liquides ou en poudre appliquées.
Durabilité et dureté : les finitions anodisées offrent une dureté de surface supérieure (souvent comparée au saphir sur l'échelle de Mohs), offrant une résistance exceptionnelle aux rayures et à l'abrasion dans les zones à fort trafic par rapport aux ACP peints standard.
Limites esthétiques et contrôle des couleurs : Bien que l'ACP peint offre une correspondance de couleurs personnalisée infinie et un contrôle Delta E strict, l'anodisation est limitée aux tons métalliques (transparent, bronze, noir) et est soumise à des variations structurelles naturelles d'un lot à l'autre.
Réalités de fabrication : les panneaux anodisés nécessitent des considérations spécifiques en matière de routage et de pliage, car la couche d'oxyde rigide peut se micro-fracturer (fissure) à des rayons de courbure serrés, une limitation moins répandue dans les revêtements PVDF flexibles.
Placage composite ou solide : alors que les panneaux de placage en aluminium massif offrent une sécurité incendie élevée, les ACP anodisés et peints offrent des performances structurelles supérieures à celles des panneaux plats, un amortissement des vibrations et une rentabilité sur de grandes portées.

Le processus d'oxydation anodique convertit la surface de l'aluminium brut en une finition en oxyde d'aluminium très durable et résistante à la corrosion. Contrairement aux peintures ou aux films, cette finition s'intègre structurellement à la peau d'aluminium. Il se développe directement à partir du métal de base grâce à un bain électrochimique. Vous ne pouvez pas peler, écailler ou cloquer une couche anodisée car elle fait partie de l’aluminium lui-même. Les spécifications standard d’anodisation architecturale relèvent des revêtements anodiques de classe I et de classe II. La classe I offre une couche d'oxyde plus épaisse (minimum 0,7 mils) adaptée aux environnements extérieurs à forte usure. La classe II fournit une couche plus fine (minimum 0,4 mils) réservée aux applications intérieures ou aux zones extérieures moins exigeantes. Le processus nécessite un contrôle précis de la température du bain, de la tension et du temps d’immersion pour obtenir l’épaisseur d’oxyde et la structure des pores souhaitées.
Les fabricants plongent les bobines d'aluminium dans un bain d'électrolyte acide et font passer un courant électrique à travers le milieu. Une cathode est montée à l'intérieur du réservoir d'anodisation. L'aluminium fait office d'anode. Les ions oxygène se libèrent de l'électrolyte pour se combiner avec les atomes d'aluminium à la surface de la pièce à anodiser. Cela crée la couche anodique. La surface résultante est très poreuse au niveau microscopique. Les fabricants scellent ensuite ces pores à l’aide d’un processus hydrothermique, bloquant la finition et empêchant la saleté ou les contaminants de pénétrer dans le métal.
Les panneaux composites peints reposent sur des processus de revêtement en continu en continu. Les fabricants appliquent de la peinture liquide sur de gros rouleaux d'aluminium avant de les coller au matériau central. Le fluorure de polyvinylidène (PVDF) constitue la norme industrielle pour les panneaux architecturaux extérieurs. Il offre une excellente résistance aux intempéries et une excellente rétention de la couleur. L'éther fluoroéthylène alkylvinylique (FEVE) offre des niveaux de brillance plus élevés et une durabilité similaire, souvent utilisé lorsque des finitions vibrantes et très brillantes sont nécessaires. Les systèmes de peinture en polyester (PE) sont plus doux et moins résistants aux UV. Les constructeurs utilisent le PE principalement pour les applications intérieures, la signalisation à court terme ou les panneaux publicitaires temporaires.
Les systèmes peints nécessitent des apprêts et des couches d'adhérence spécialisés pour garantir que le revêtement polymère adhère de manière permanente au substrat en aluminium. La ligne de prélaquage nettoie, traite, apprête, peint et cuit l'aluminium en une seule opération continue. Cela garantit une épaisseur de revêtement uniforme sur toute la bobine. La qualité du prétraitement dicte directement l’adhérence à long terme de la peinture. Si le revêtement de conversion chimique échoue, la peinture finira par se décoller sous l'exposition aux UV et aux cycles thermiques.
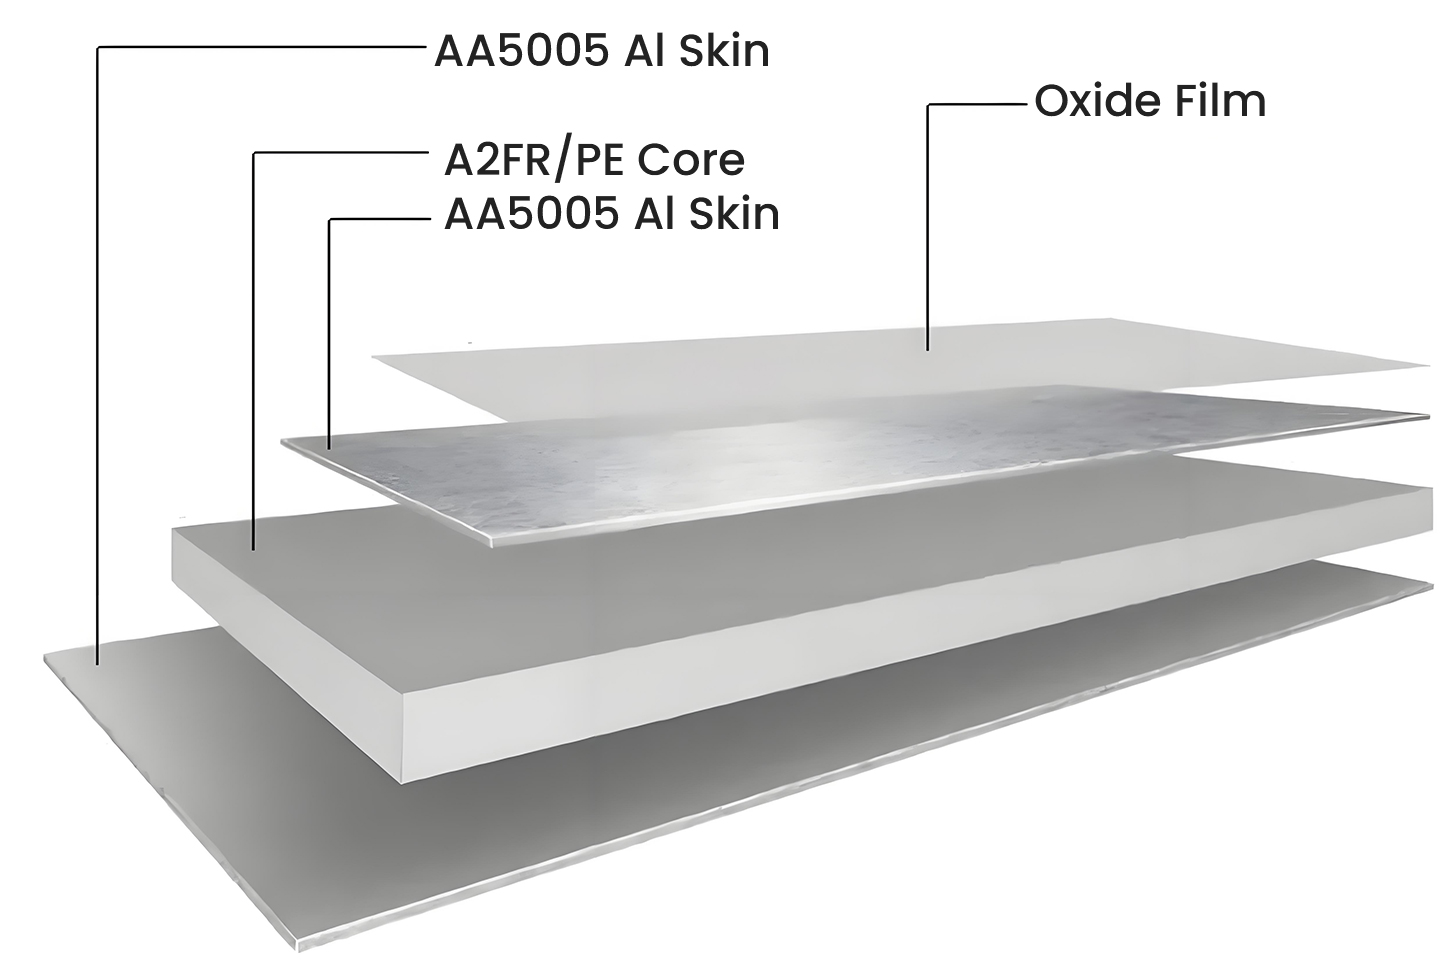
Panneau composite en aluminium (ACP) et matériau composite en aluminium (ACM) sont des termes interchangeables. Ils décrivent un système multicouche comportant deux fines peaux d’aluminium liées à un noyau central. Cette structure sandwich composite diffère considérablement des tôles d'aluminium massif ou des panneaux de placage. Les panneaux composites offrent des rapports poids/rigidité supérieurs. Ils résistent aux vulnérabilités liées à la mise en conserve d'huile qui affectent fréquemment les grandes feuilles de métal solides et plates. Un panneau composite de 4 mm offre la même rigidité qu'une feuille d'aluminium solide de 3,3 mm mais pèse nettement moins.
Les processus de fabrication diffèrent également fondamentalement. Vous pouvez facilement acheminer et plier les panneaux composites sur place à l’aide d’outils de menuiserie standard. L'aluminium massif nécessite un équipement de presse-plieuse lourd et du soudage. Le noyau composite agit comme un amortisseur de vibrations, réduisant ainsi le bruit du vent sur les façades de grande hauteur. Les panneaux en aluminium massif sonnent et vibrent sous de fortes charges de vent à moins qu'ils ne soient fortement renforcés par des raidisseurs soudés.
La dureté Mohs d'une couche d'oxyde anodique se rapproche de celle d'un saphir. Elle surpasse largement n’importe quelle peinture polymère durcie. Cette dureté exceptionnelle se traduit directement par la résistance aux chocs. Les façades au rez-de-chaussée, les centres de transports publics et les applications architecturales à fort trafic bénéficient énormément de cette robustesse. Les surfaces anodisées résistent aux gougeages et à la déformation physique lors de la manipulation et de l'installation. Vous pouvez faire glisser une clé sur un panneau anodisé avec un minimum de dommages visibles.
Les panneaux peints, même ceux recouverts de PVDF haute performance, restent sensibles aux rayures causées par les échafaudages, les outils ou le contact des piétons. La couche de polymère organique est intrinsèquement plus douce que l'oxyde d'aluminium. Lorsqu’un panneau peint se raye profondément, il expose l’aluminium brut situé en dessous, créant un point focal d’oxydation et une défaillance potentielle du revêtement. Les panneaux anodisés conservent leur intégrité structurelle même lorsqu'ils sont soumis à des méthodes de nettoyage abrasives ou au soufflage de sable dans des environnements arides.
Les finitions anodisées inorganiques résistent naturellement à la dégradation causée par les UV. Ils ne crayent pas, ne se décolorent pas et ne se dégradent pas sous la lumière intense du soleil. La couleur provient de sels métalliques inorganiques déposés dans les pores de l'oxyde d'aluminium avant le scellement. Ces sels ne se décomposent pas sous l'effet des rayons ultraviolets. Les peintures PVDF hautes performances doivent répondre aux normes strictes AAMA 2605 pour garantir une rétention de couleur et une résistance à la craie à long terme. Cependant, les peintures organiques finiront par montrer des signes d’altération au fil des décennies. Les liants polymères se décomposent, entraînant un résidu crayeux en surface.
Dans les environnements côtiers ou à forte salinité, l'anodisation doit être conforme aux normes AAMA 611. L’épaisse couche d’oxyde constitue une barrière impénétrable contre les brouillards salins. Les panneaux peints comptent sur l’intégrité de leurs couches transparentes et de leurs apprêts pour prévenir la corrosion filiforme. Si une rayure pénètre dans la peinture jusqu'à l'aluminium brut, l'eau salée peut migrer sous le revêtement, provoquant des cloques et un décollement du substrat.
L'ACP peint offre une cohérence de couleur hautement prévisible. Le pipeline de correspondance des couleurs personnalisé utilise une analyse spectrographique en laboratoire. Les fabricants respectent des tolérances Delta E strictes sur des séries de production massives. Vous pouvez parfaitement assortir les couleurs de la marque. Si une entreprise cliente a besoin d’une teinte Pantone spécifique, le préparateur de bobines formule le mélange exact de résine et de pigments pour y parvenir. Cette cohérence reste stable du premier panneau au dix millième panneau.
L'anodisation implique des variables inhérentes. La structure des grains de l’alliage, la température du bain, la chimie et le temps d’immersion influencent tous l’apparence finale. Cela conduit à des variations de couleur naturelles et structurelles connues sous le nom d'effet « finition vivante ». La gestion des attentes sur les projets anodisés nécessite l'établissement de « gammes d'échantillons ». Ces échantillons physiques définissent les limites acceptables du clair au foncé avant la production à grande échelle. Vous ne pouvez pas vous attendre à une couleur uniforme et monolithique d’une façade anodisée. Les panneaux changeront de ton en fonction de l'angle de vue et des conditions d'éclairage.
Les finitions de surface interagissent différemment avec les noyaux minéraux ignifuges (FR) et incombustibles (A2). La couche d'oxyde anodique est extrêmement fine et totalement incombustible. Il ne contribue à aucun combustible à un incendie. Les systèmes de peinture à base de polymères organiques comme le PVDF et le PE sont combustibles. Lors d'essais d'incendie standard, tels que NFPA 285 ou EN 13501-1, la couche de peinture peut s'enflammer et contribuer à la propagation des flammes, bien que de manière minime.
La spécification de panneaux anodisés sur des âmes A2 offre la cote de sécurité incendie la plus élevée possible pour un système de bardage composite. L’ensemble de l’assemblage, de la finition de surface jusqu’au noyau, résiste à l’inflammation. Lors de l'évaluation des panneaux peints, les pompiers doivent calculer le pouvoir calorifique de la couche de peinture et l'inclure dans la charge calorifique globale de l'ensemble de façade.
Mesure de performances |
ACP anodisé (Classe I) |
ACP peint (PVDF) |
|---|---|---|
Dureté superficielle |
Mohs 8-9 (équivalent saphir) |
Mohs 2-3 (équivalent polymère) |
Dégradation UV |
Zéro farinage ou décoloration |
Farinage progressif sur plus de 20 ans |
Correspondance des couleurs |
Limité aux sels métalliques (Bronze, Noir, Clair) |
Couleurs personnalisées infinies (Pantone/RAL) |
Cohérence des lots |
Variation visible (échantillons de plage requis) |
Contrôle strict du Delta E (variation < 1,5) |
Combustibilité |
Surface incombustible |
Couche organique combustible |
Réparabilité sur le terrain |
Impossible de retoucher |
Retouche de polymère fluoré séché à l'air disponible |
Les revêtements en aluminium anodisé par lots ou en bobine continue entraînent des coûts nettement supérieurs par rapport aux finitions peintes standard. Le processus électrochimique nécessite une énergie importante et une manipulation spécialisée. L'anodisation architecturale exige des qualités d'alliage spécifiques et de haute qualité. La série d'alliages 5005 est standard, car elle offre la structure de grain constante nécessaire à un revêtement anodique uniforme. Les alliages standard de la série 3000 utilisés pour les panneaux peints présentent souvent des stries et des défauts structurels une fois anodisés. Cette exigence stricte en matière d’alliage a un impact sur les coûts d’approvisionnement en matières premières.
Les productions en grand volume d'ACP peints en PVDF ou PE permettent de réaliser d'importantes économies d'échelle. Les prélaqueuses traitent des milliers de mètres d’aluminium par heure. La nature continue du processus de peinture réduit les coûts de main-d’œuvre et d’énergie par mètre carré. L'anodisation, en particulier l'anodisation par lots, consiste à plonger des feuilles individuelles dans des réservoirs, ce qui réduit considérablement le débit et augmente les coûts unitaires.
Les chefs de projet doivent peser les compromis entre la commande de panneaux découpés sur mesure en usine et l'achat de feuilles standard pour la fabrication sur site. Le routage CNC, le poinçonnage et la perforation se comportent différemment selon la finition. L'extrême dureté d'une surface anodisée accélère l'usure des outils. Les temps de traitement augmentent par rapport au routage de revêtements peints plus doux. Les fabricants doivent utiliser des outils spécialisés en carbure ou en diamant pour maintenir des bords propres et éviter une dégradation prématurée de l'équipement.
Sélectionnez des mèches de toupie à une cannelure conçues spécifiquement pour l'aluminium dur.
Réduisez la vitesse de broche et augmentez la vitesse d'avance pour éviter l'accumulation de chaleur et la fonte du noyau composite.
Appliquez un système de refroidissement à brouillard continu pour lubrifier le foret et éliminer les copeaux du canal de routage.
Inspectez les bords des outils tous les 50 panneaux pour garantir des coupes nettes et éviter la micro-fracture de la couche anodique.
Les protocoles de nettoyage diffèrent considérablement. Les surfaces anodisées sont très sensibles aux niveaux de pH extrêmes. Les lavages de bâtiments très acides ou alcalins graveront et ruineront de façon permanente la couche anodique. Les nettoyeurs doivent utiliser des solutions au pH neutre. Les revêtements PVDF offrent une résistance chimique robuste et tolèrent une plus large gamme d'agents de nettoyage. Vous pouvez éliminer les graffitis des panneaux PVDF à l’aide de solvants agressifs sans endommager la peinture sous-jacente.
La réparabilité dicte les stratégies de maintenance à long terme. Vous ne pouvez pas retoucher une finition anodisée sur le terrain. Les rayures sont permanentes. Si un panneau subit de gros dommages, vous devez remplacer l’ensemble de l’unité. L'ACP peint permet des réparations localisées à l'aide de peintures de retouche en polymères fluorés séchées à l'air libre et de couleur assortie. Bien que la peinture de retouche évolue différemment de la finition cuite en usine au fil du temps, elle constitue une solution esthétique viable à court terme.
Le processus de revêtement de peinture en continu génère des composés organiques volatils (COV). Les installations modernes utilisent des oxydants thermiques et des protocoles de capture de solvants pour atténuer ces émissions, brûlant les solvants pour alimenter les fours de durcissement. Le processus d'anodisation électrochimique consomme une énergie électrique importante. Cela nécessite également l’utilisation de métaux lourds et un traitement rigoureux des eaux usées pour neutraliser les ruissellements acides des bains avant leur rejet dans les systèmes municipaux.
Les deux types de matériaux offrent une recyclabilité du berceau au berceau. Les installations séparent les peaux d'aluminium des noyaux composites à l'aide de techniques de déchiquetage mécanique et de séparation par densité. Ils font fondre l'aluminium pour le réutiliser et réutilisent les noyaux de polyéthylène ou de minéraux pour des cycles de fabrication de qualité inférieure. L'aluminium anodisé se recycle un peu plus facilement car il lui manque la couche de polymère organique qui doit brûler pendant le processus de fusion.
La couche anodique rigide présente des risques de fabrication spécifiques. Des craquelures, ou microfissures, se produisent fréquemment le long des lignes de pliage lors du routage et du pliage. La couche d'oxyde ne peut pas s'étirer. Lorsque vous pliez le panneau à 90 degrés, la couche anodique se fracture le long du rayon. Pour atténuer ce risque, les architectes doivent spécifier des rayons de courbure plus grands. L'utilisation de peaux anodisées en bobine continue conçues pour une ductilité améliorée aide à minimiser les craquelures visibles.
Les fabricants doivent optimiser la profondeur de leur routage. Laisser une couche de support en aluminium adéquate (généralement de 0,3 mm à 0,5 mm) garantit que le pli conserve son intégrité structurelle sans surcharger la finition de surface cassante. Si la toupie coupe trop profondément, la peau en aluminium se cassera pendant le processus de pliage. S'il coupe trop peu profondément, le pli nécessitera une force excessive, entraînant de graves fissures et un délaminage potentiel du noyau.
L'application de peinture de chantier, de peinture en aérosol ou de graphiques d'entreprise sur de l'ACP non traité entraîne un délaminage et une mauvaise adhérence. Les finitions d'usine repoussent les contaminants environnementaux, qui repoussent également la nouvelle peinture. L'atténuation nécessite le respect de directives strictes en matière de préparation de surface. Les installateurs doivent effectuer un léger ponçage, un dégraissage avec un solvant et appliquer des apprêts de gravure spécialisés avant d'appliquer tout revêtement extérieur ou film vinyle appliqué sur place.
Les surfaces anodisées sont particulièrement non poreuses et nécessitent une gravure chimique agressive pour obtenir une liaison mécanique avec les peintures du marché secondaire. Vous devez briser le sceau de la couche anodique pour permettre à l'apprêt de mordre dans l'aluminium. Ce processus demande beaucoup de main d’œuvre et annule toutes les garanties du fabricant concernant les performances de l’état de surface.
La corrosion des métaux différents menace l’intégrité de la façade lors de l’installation de panneaux avec une charpente structurelle ou des attaches en acier incompatibles. L'humidité agit comme un électrolyte, accélérant la dégradation de l'aluminium. L'atténuation consiste à spécifier des fixations en acier inoxydable ou à utiliser des systèmes de fixation isolés. Les installateurs doivent utiliser des rondelles en élastomère pour séparer physiquement les métaux.
Comprendre les propriétés d'isolation diélectrique d'une couche anodique bien entretenue est utile, mais l'isolation physique reste la méthode la plus fiable pour prévenir la corrosion galvanique. N’utilisez jamais de fixations en acier zingué ou galvanisé en contact direct avec des panneaux composites en aluminium, quelle que soit la finition de la surface. Le zinc se sacrifiera rapidement, entraînant des traces de rouille et une éventuelle défaillance des fixations.
Les chantiers de construction actifs présentent de graves risques chimiques. Le ruissellement alcalin provenant du mortier humide, de la poussière de béton ou du lavage du plâtre provoque une attaque chimique irréversible sur les finitions anodisées. Le pH élevé dissout instantanément l’oxyde d’aluminium, laissant des stries blanches permanentes et des piqûres sur la surface. Les panneaux peints résistent légèrement mieux à cette attaque alcaline, mais une exposition prolongée ternira quand même la couche transparente.
Pour atténuer ce risque, spécifiez des films de protection pelables robustes et stables aux UV. Mettez en œuvre des protocoles stricts de protection du site. Laissez les films protecteurs en place jusqu'à ce que tous les corps de métier mouillés aient complètement quitté la zone et que l'extérieur du bâtiment soit prêt pour l'inspection finale. Assurez-vous que le film protecteur est retiré dans le délai spécifié par le fabricant (généralement 3 à 6 mois) pour empêcher l'adhésif de pénétrer dans la surface du panneau sous l'exposition aux UV.
Spécifiez l'ACP anodisé pour les projets donnant la priorité à la profondeur métallique brute, à l'expression structurelle et à la durée de vie ultime dans des conditions d'usure élevée. Les musées, les gares de transport en commun et les bâtiments municipaux monumentaux bénéficient de l’esthétique métallique authentique que seule une véritable anodisation offre. La finition vivante interagit de manière dynamique avec l’évolution de la lumière du soleil, donnant au bâtiment un sentiment de permanence et d’honnêteté matérielle.
Spécifiez l'ACP peint pour les projets nécessitant une correspondance précise des couleurs pour l'image de marque de l'entreprise. Les chaînes de vente au détail, les façades commerciales dynamiques et les conceptions présentant des géométries architecturales complexes et étroitement pliées reposent sur la flexibilité et la cohérence des couleurs des revêtements PVDF. Lorsqu’une identité de marque exige une nuance de rouge spécifique sur des centaines de sites, l’ACP peint est la seule solution viable.

Les industries de la signalisation et des beaux-arts utilisent fréquemment l'ACP peint à âme PE comme structure de support rigide et ultra-plate. Il constitue une excellente toile pour le montage ou l’application directe. L'impression numérique directe et la sérigraphie nécessitent des tensions superficielles spécifiques. L'adhérence est très fiable sur les surfaces peintes en polyester (PE).
Les surfaces anodisées rejettent la plupart des encres d'impression standard sans prétraitements spécialisés, faisant des panneaux peints le choix par défaut pour les applications graphiques intensives. Les boîtiers industriels bénéficient de la résistance aux rayures des panneaux anodisés, en particulier dans les environnements de fabrication où les équipements heurtent fréquemment les panneaux.
Demandez des échantillons physiques de finitions anodisées pour établir des limites acceptables de variation de couleur avant d'approuver les cycles de production.
Spécifiez la conformité AAMA 2605 pour les panneaux peints ou la conformité AAMA 611 pour les panneaux anodisés dans vos documents d'appel d'offres architecturaux.
Exiger l’utilisation d’attaches en acier inoxydable et d’isolateurs en élastomère dans les dessins d’atelier d’installation pour prévenir la corrosion galvanique.
Mettre en œuvre un protocole de chantier strict exigeant la conservation de films protecteurs stables aux UV jusqu'à ce que tous les corps de métier humides terminent leur travail.
R : Oui, mais cela nécessite une préparation approfondie de la surface. La couche anodique est extrêmement dure et non poreuse. Vous devez poncer agressivement la surface, la nettoyer avec un solvant dégraissant et appliquer un apprêt de gravure spécialisé. Sans cette préparation, les peintures du marché secondaire se décolleront et s’écailleront rapidement.
R : En général, oui. Le processus d’anodisation électrochimique nécessite une énergie importante et une manipulation spécialisée. De plus, l'anodisation architecturale exige des alliages d'aluminium de qualité supérieure et hautement cohérents comme la série 5005. Ces facteurs créent un coût plus élevé par rapport au processus de revêtement en bobine à grand volume utilisé pour les panneaux peints en PVDF.
R : Les véritables finitions anodisées architecturales inorganiques (classe I ou II) ne se décolorent pas et ne crayent pas comme les peintures organiques. Ils offrent une stabilité exceptionnelle aux UV. Cependant, une anodisation de mauvaise qualité utilisant des colorants organiques bon marché au lieu de sels métalliques inorganiques peut blanchir et perdre sa couleur avec le temps.
R : Il n’y a aucune différence fonctionnelle. Panneau composite en aluminium (ACP) et matériau composite en aluminium (ACM) sont des termes interchangeables standard de l'industrie. Les deux décrivent exactement le même produit : deux fines peaux d’aluminium liées à un noyau central minéral ou polymère.
R : Vous devez utiliser des nettoyants au pH strictement neutre et des éponges ou des chiffons doux. Les solutions hautement acides ou alcalines, souvent utilisées dans les nettoyants de maçonnerie puissants, attaqueront instantanément et définitivement la couche anodique. Rincez soigneusement les panneaux à l'eau claire pour éliminer toute saleté résiduelle ou produit de nettoyage.


